
Статьи
1. Введение: почему выбор технологии резки определяет экономику проекта
В современной металлообработке процесс разделения заготовки — это не просто первый этап производства, а фундамент всей технологической цепочки. Ошибка в выборе способа реза приводит к лавинообразному росту издержек: от необходимости дорогостоящей постобработки кромки до скрытых дефектов структуры металла, которые проявятся только при финальной сварке или эксплуатации.
За последние годы ландшафт индустрии изменился. Если десять лет назад плазморез был королем цеха тяжелого машиностроения, а гильотина — верным другом строительной базы, то сегодня границы размыты. Доступность волоконных лазеров мощностью от 12 до 30 кВт позволила им конкурировать с гидроабразивом по качеству и с плазмой по скорости обработки толщин до 25–30 мм. Роботизация вынесла термическую резку за пределы координатного стола, позволив обрабатывать крупногабаритные металлоконструкции прямо на стапеле.
Эта статья — подробный разбор всех актуальных методов раскроя листового и сортового проката. Мы разберем физику процессов, требования к энергоносителям, рассчитаем примерную себестоимость метра реза и составим матрицу принятия решений для инженера-технолога.
2. Механическая резка: классика, проверенная десятилетиями
Механические методы основаны на приложении сдвиговых усилий, превышающих предел прочности материала. Главное преимущество — практическое отсутствие термического влияния (Heat Affected Zone, HAZ): структура металла остается неизменной, что критично для ответственных конструкций. Единственное исключение — фрикционная дисковая резка, где металл в зоне контакта плавится от трения, и HAZ там сопоставима с термическими методами.
Гильотинные ножницы
Принцип работы прост: верхний нож опускается на заготовку, расположенную на нижнем столе. Угол наклона ножа и зазор между лезвиями регулируются в зависимости от толщины и марки стали, рубка на гильотинных ножницах
Оборудование: электромеханические ножницы с высокой производительностью и точностью позиционирования заднего упора ±0,05 мм; гидравлические ножницы, способные рубить сталь толщиной до 40–50 мм.
Плюсы: минимальная стоимость операции, идеальная плоскостность листа после рубки, высокая скорость серийного раскроя полос.
Минусы: ограничение геометрии только прямыми линиями, неизбежная деформация полки (сабельность) около 1–2°, скругление вершины угла на выходе ножа.
Применение: изготовление корпусных деталей из тонколистовой стали толщиной до 6–8 мм, подготовка штрипса для гибочных станков.
Резка рулонной стали: продольная, поперечная и продольно-поперечная
Отдельная ветка механической резки — раскрой не листа и не сортамента, а рулона. Здесь три операции, которые постоянно путают, хотя выход у них разный.
Продольная резка делит ленту вдоль на полосы заданной ширины — штрипс. Рулон ставят на разматыватель, ленту правят и подают на валки с комплектом дисковых ножей: расстояние между парами задаёт ширину полос, одновременно обрезается кромка. Готовые полосы наматывают на барабан намотчика под натяжением — без натяжения рулон получается рыхлым и разваливается при транспортировке. Штрипс идёт на профилирование, сварные трубы, гнутые профили и метизы. Подробнее — продольная резка рулонной стали на штрипсы.
Поперечная резка делит ленту поперёк на плоские карты заданной длины. Ножницы гильотинного типа режут при остановке подачи, летучие роторные — на ходу, без потери темпа. На выходе прямоугольные карты «ширина рулона × длина», уложенные в пакет. Штрипс здесь не получается: это разные операции, и путать их — типичная ошибка в техзаданиях. Смотреть: поперечная резка рулонной стали.
Продольно-поперечная резка совмещает обе секции на одном агрегате: сначала обрезается кромка и при необходимости лента распускается на полосы, затем поперечная секция рубит её на карты. Выигрыш — отсутствие промежуточной перемотки, а значит и меньше риска повредить поверхность. Для проката с полимерным покрытием это критично: каждая лишняя перемотка оставляет потёртости на лицевой стороне. Смотреть: продольно-поперечная резка рулонной стали.
Общая для всех трёх операций деталь — правка. Без неё лента сохраняет внутренние напряжения, накопленные при холодной прокатке, и после раскроя карту выгибает «лодочкой» или «саблей». Правка в линии снимает эти напряжения до ножниц, и это отличает нормальный металлоцентр от гаражного раскроя.
Что важно понимать при заказе: продольная и поперечная резка — не конкурирующие методы с лазером и плазмой, а другой класс задач. Лазер вырезает контур из листа, а рулонная резка только делит ленту по прямым. Если нужна не прямоугольная карта, а фасонная деталь, рулон сначала кроят на карты, а потом режут лазером — и вот эта последовательность почти всегда дешевле, чем пытаться получить деталь из рулона напрямую.
Ленточнопильные и дисковые станки
Используются для резки сортового проката: швеллера, трубы, уголка и круга.
Ленточнопильные станки: полотно движется непрерывно. Современные биметаллические полотна M51 и твердосплавные полотна с покрытием TiAlN позволяют пилить нержавеющую сталь и титановые сплавы со скоростью до 120 м/мин. Ключевой параметр — подача на зуб (mm/tooth). Неправильная подача мгновенно уничтожает зубья.
Дисковые (фрикционные) станки: режут за счет трения диска о металл, который плавится в зоне контакта. Скорость колоссальная, но торец требует обязательной шлифовки. Применяются исключительно там, где важна секундная производительность, а качество поверхности вторично, например при нарезке арматуры на заводах ЖБИ.
Ленточная пила, ножовка и пресс-ножницы: точность и расход металла
Три механических способа отрезки сортового проката отличаются не только скоростью, но и тем, сколько металла уходит в стружку и какой допуск получается на выходе. В закупке это разница, которая на партии в несколько тонн перевешивает цену станка.
Расход металла. Ширина пропила — это металл, которого в детали не будет. У ленточной пилы с биметаллическим полотном она составляет 1,5–3 мм в зависимости от толщины полотна и шага зуба: для круга Ø60 мм это 3–5% площади сечения, для круга Ø300 мм — уже меньше 1%. У механической ножовки пропил тоньше, 1,2–2 мм, и потери на дорогой нержавейке или титане оказываются ниже. Пресс-ножницы не дают стружки вообще — но платят за это деформацией: кромка сминается, на срезе появляется скос и смятие профиля на 0,5–1,5 мм, который приходится снимать при мехобработке. У дискового отрезного станка пропил самый широкий, 3–5 мм, и именно он превращает экономию времени в потерю металла.
Точность. Ленточнопильный станок с гидравлическим прижимом держит перпендикулярность порядка ±0,1–0,2 мм на 100 мм длины реза и шероховатость Ra 3,2–6,3 — с подачей СОЖ результат лучше. Ножовка точна не хуже, но медленна: на круге Ø100 мм это минуты, а не секунды, и в серийном производстве она проигрывает по производительности в разы. Пресс-ножницы дают допуск ±1–2 мм и скос реза, а тонкостенный профиль ещё и подминают — после них заготовку часто приходится править.
Что ещё отличает ленточную пилу. Рез холодный: кромка не оплавляется, структура металла в зоне реза не меняется, поэтому метод годится для закалённых и нержавеющих сталей, титана и цветных сплавов, где термический рез недопустим. Пакетная резка — ещё один аргумент: несколько заготовок в тисках пилятся за один проход, и подготовительное время делится на всю партию.
Практический вывод. Для круглого и квадратного проката, труб и профиля, где важен допуск и требуется сохранить структуру металла, ленточная пила — базовый выбор. Для тонкостенного профиля и полосы, где допуск не критичен, пресс-ножницы быстрее и дешевле. Для единичных заготовок малого сечения ножовка остаётся рабочим вариантом, но в серии она проигрывает по времени на порядок. Посмотреть, кто выполняет резку на ленточнопильном станке, можно в каталоге портала.
Ищете кто оказывает услуги резки металла?
Найдите исполнителя в каталоге предприятий портала
Рейтинг и отзывы помогут с выбором
3. Термическая резка: когда металл плавится под натиском энергии
Здесь разделение происходит за счет локального нагрева металла до температуры плавления и удаления расплава кинетической энергией газового потока.
Газокислородная резка (автоген)
Самый старый и автономный метод - газокислородная резка. Металл предварительно нагревается пламенем смеси горючего газа — пропана, МАФ или ацетилена — и кислорода. При достижении температуры воспламенения, которая для стали составляет около 1000 °C, открывается центральный канал чистого кислорода. Происходит экзотермическая реакция окисления железа, выделяющая дополнительное тепло и поддерживающая процесс горения.
Оборудование: ручные резаки, портальные машины с ЧПУ.
Толщины: метод эффективно работает в диапазоне от 50 мм до 1,5 м. На тонких листах менее 10 мм он экономически проигрывает другим технологиям из-за грубого реза.
Особенности: позволяет делать V-, Y- и X-образные фаски под сварку без дополнительного оборудования. Для резки чугуна и цветных металлов требуются дорогостоящие флюсы. Чистота кислорода должна быть не ниже 99,5%.
4. Гидроабразивная резка: холодная вода против каленой стали
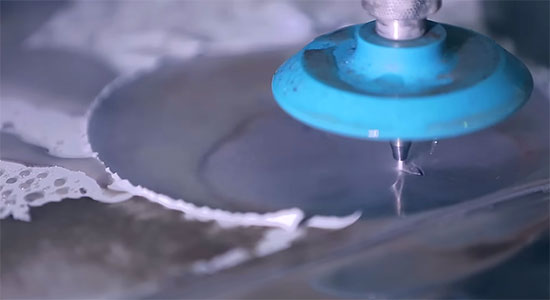
Технология гидроабразивной резки основана на эрозионном воздействии. Вода под давлением 4000–6200 бар сжимается насосами высокого давления, проходит через сапфировое или алмазное сопло диаметром 0,2–0,4 мм и формирует струю со скоростью выше звуковой. В поток впрыскивается гранатовый песок фракции 80 Mesh.
Физический процесс: абразивные частицы работают как миллионы микроскальпелей, вырывая зерна металла. Это чистый механический износ без нагрева.
Преимущества: абсолютное отсутствие зоны термического влияния. Метод идеально подходит для титана, меди, латуни, композитов и жаропрочных сплавов, которые горят в кислороде или отражают лазер. Возможна пакетная резка нескольких листов, уложенных друг на друга.
Недостатки: самая низкая скорость среди конкурирующих технологий. Для стали 20 толщиной 20 мм она составляет около 100–150 мм/мин. К недостаткам также относятся высокий уровень шума, требующий применения шумопоглощающих кабин, дороговизна абразива при расходе 300–500 г/мин и значительное потребление воды. Конусность среза (taper) составляет 0,5–1°, что необходимо учитывать при проектировании пазов типа «ласточкин хвост».
5. Лазерная резка: эталон точности в XXI веке
Это доминирующая технология для листового металлопроката толщиной до 30–40 мм. В 2026 году индустрия полностью перешла на оптоволоконные (fiber) источники, оставив углекислотные (CO2) лазеры лишь для специфических задач по обработке оргстекла и дерева. Свет генерируется диодными модулями, передается по кварцевому волокну и фокусируется линзой в пятно диаметром от 10 до 100 мкм. Плотность энергии достигает мегаватт на квадратный сантиметр. Металл мгновенно испаряется в процессе сублимации или плавится, а вспомогательный газ — азот или кислород — выдувает продукты распада. Заказать лазерную резку можно у исполнителей нашего портала.
Режимы ассистирующего газа
Азот: создает инертную среду и используется для нержавеющей стали и алюминия. Кромка получается блестящей, серебристой и не требующей покраски. Давление высокое — 15–25 бар, поскольку газ только удаляет расплав и не участвует в реакции.
Кислород: создает активную среду и применяется для черной стали. Он вступает в реакцию, добавляя энергию процессу. Рез выполняется быстрее, но на нижней кромке образуется оксидная пленка и грат. Давление низкое — 0,5–1 бар.
Инновации 2025–2026 годов
Динамический пучок (Beam Shaping) позволяет источнику менять моду луча в процессе одного прохода: широкий плоский луч быстро прогревает толстый металл на входе, затем луч сужается в иглу и прошивает материал на высокой скорости. Это позволило уверенно резать конструкционную сталь толщиной 40–50 мм с качеством, близким к гидроабразивной резке.
6. Плазменная резка: скорость и мощность для толстого проката
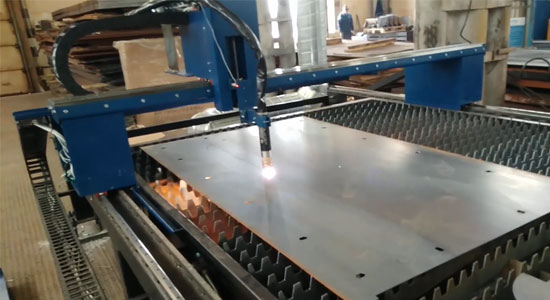
Между электродом и разрезаемым изделием зажигается электрическая дуга, которая ионизирует подаваемый газ, превращая его в плазму с температурой 15 000–30 000 °C. Рынок давно ушел от обычного крупнокапельного плазмотрона. Стандарт индустрии — высокоточная плазма на высоких токах (High Definition Plasma). Посмотреть, кто делает плазменную резку можно в нашем каталоге предприятий.
Технологии формирования дуги: использование завихрителей заставляет плазменный столб вращаться вокруг своей оси. Центробежный эффект прижимает дугу к центру выходного отверстия сопла, делая ее тонкой и стабильной.
Качество: современная HD-плазма на токах 260–400 А обеспечивает перпендикулярность кромки ±1° и шероховатость Ra ≤ 6,3. Конусность практически отсутствует. По точности технология вплотную приблизилась к волоконному лазеру, уступая ему лишь в детализации мелких отверстий. Согласно правилу диаметра, отверстие должно быть не меньше толщины листа плюс 2 мм.
Сухая и подводная резка: погружение стола под воду снижает уровень шума до 80 дБ и полностью устраняет выбросы окалины, но ухудшает перпендикулярность нижних 3–5 мм кромки из-за охлаждения водой.
7. Сводное сравнение технологий: таблица выбора
| Параметр | Волоконный лазер | HD-плазма | Гидроабразив | Газокислородная резка |
|---|---|---|---|---|
| Оптимальный диапазон толщин | 0,5–30 мм | 5–100+ мм | 1–200 мм | 50–1500 мм |
| Скорость резки стали толщиной 10 мм | Очень высокая | Высокая | Низкая | Не применимо |
| Точность позиционирования | ±0,025 мм | ±0,1 мм | ±0,05 мм | ±0,5 мм |
| Перпендикулярность (taper) | Почти 0° | ≤1° | 0,5–1° | До 3–4° |
| Зона теплового влияния (HAZ) | Минимальная | Средняя | Отсутствует | Максимальная |
| Стоимость минуты работы | Средняя | Низкая | Очень высокая | Очень низкая |
| Расходные материалы | Сопла, линзы, защитный экран | Электроды, сопла, завихрители | Абразив, алмазы или сапфиры | Сопла, мундштуки, пропан |
8. Как выбрать метод резки под конкретную задачу: алгоритм 2026 года
Выбор инструмента всегда начинается с технического задания, а не с наличия станка в цеху. Чтобы не ошибиться, пройдите по следующим контрольным точкам.
Анализ материала
Для нержавеющей стали толщиной более 25 мм стандартный азотный лазер будет работать слишком медленно. Используйте мощный лазер с азотом — это дорого, но обеспечивает чистую кромку — либо плазму с газовой консервацией H35. Алюминий поглощает излучение волоконного лазера хуже стали, поэтому для той же толщины потребуется источник большей мощности.
Требования к готовой детали
Если деталь должна сразу поступать на порошковую окраску или аргонодуговую сварку без зачистки, предпочтительны лазерная резка с азотом или гидроабразив. Плазменная окалина может создавать дефекты покрытия, а зона термического влияния после газокислородной резки — способствовать появлению пор в сварном шве.
Геометрия и допуски
Для декоративного узора с перемычками шириной 0,8 мм подходит только лазер. Идеальный прямой угол на полосе 12 × 100 мм гильотина сделает примерно в 20 раз дешевле. Для снятия фаски под углом 45° на двутавре 40Ш оптимален газокислородный портал с функцией копьевания.
Экономика партии
Для единичного прототипа сложной формы часто выгоднее заказать гидроабразивную резку у стороннего подрядчика, чем оплачивать дорогое машинное время лазера. Но если серия превышает 50 повторений, скорость лазера и распределение затрат могут обеспечить быструю окупаемость.
Инфраструктура
Проверьте лимиты электросети. Станок лазерной резки мощностью 20 кВт требует стабильных 150–200 кВА и системы компенсации реактивной мощности. Установка гидроабразивной резки потребует системы фильтрации и регенерации абразива, иначе расходы на утилизацию шлама существенно снизят рентабельность.
Хотите узнать стоимость резки металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
9. Заключение
Универсального метода для обеспечения рентабельности металлообработки не существует. Современный эффективный цех использует несколько технологий: компактный волоконный лазер берет на себя основную часть заказов по тонкому и среднему прокату, обеспечивая высокую точность; тяжелый плазмотрон класса 400 А закрывает потребности производства строительных металлоконструкций и тяжелой промышленности; гильотина и ленточнопильный станок остаются незаменимыми для подготовки заготовок; гидроабразив применяется для сложных материалов и случаев, когда перегрев недопустим.
Инвестиции в оборудование в 2026 году смещаются в сторону автоматизации загрузки и разгрузки паллет (Tower Loading), а также внедрения модулей контроля напыла на защитных стеклах. Конкурентное преимущество получат предприятия, которые минимизируют влияние человеческого фактора и сократят подготовительно-заключительное время смены сопла с пяти минут до тридцати секунд независимо от выбранной базовой технологии резки.
28.08.2026


